工业废气治理全解析:从VOCs排放到RTO蓄热式焚烧炉选型实战指南
在制造业快速发展的今天,工业废气治理已经成为企业能否持续经营的关键一环。无论是化工、涂装、印刷、制药,还是食品加工、家具制造、电子元件生产,几乎每条生产线背后都伴随着VOCs(挥发性有机物)和颗粒物的排放问题。环保监管趋严、排放标准不断收紧,让越来越多的工厂管理者意识到:废气治理不再是"应付检查"的临时措施,而是需要系统规划、长期运行的工程。本文围绕工业废气治理的核心技术路线、设备选型逻辑和常见误区展开,帮助读者理清思路,找到适合自身工况的解决方案。
一、工业废气治理为什么成为制造企业的"必答题"
从政策层面看,大气污染防治法、VOCs综合治理方案以及地方排放标准的持续升级,对废气收集率、处理效率、排放浓度都提出了明确限值。从经营层面看,废气不达标意味着限产、停产、罚款,甚至影响企业信用和供应链准入。尤其在长三角、珠三角等制造业密集区域,环保部门对涉VOCs企业的巡查已趋于常态化。
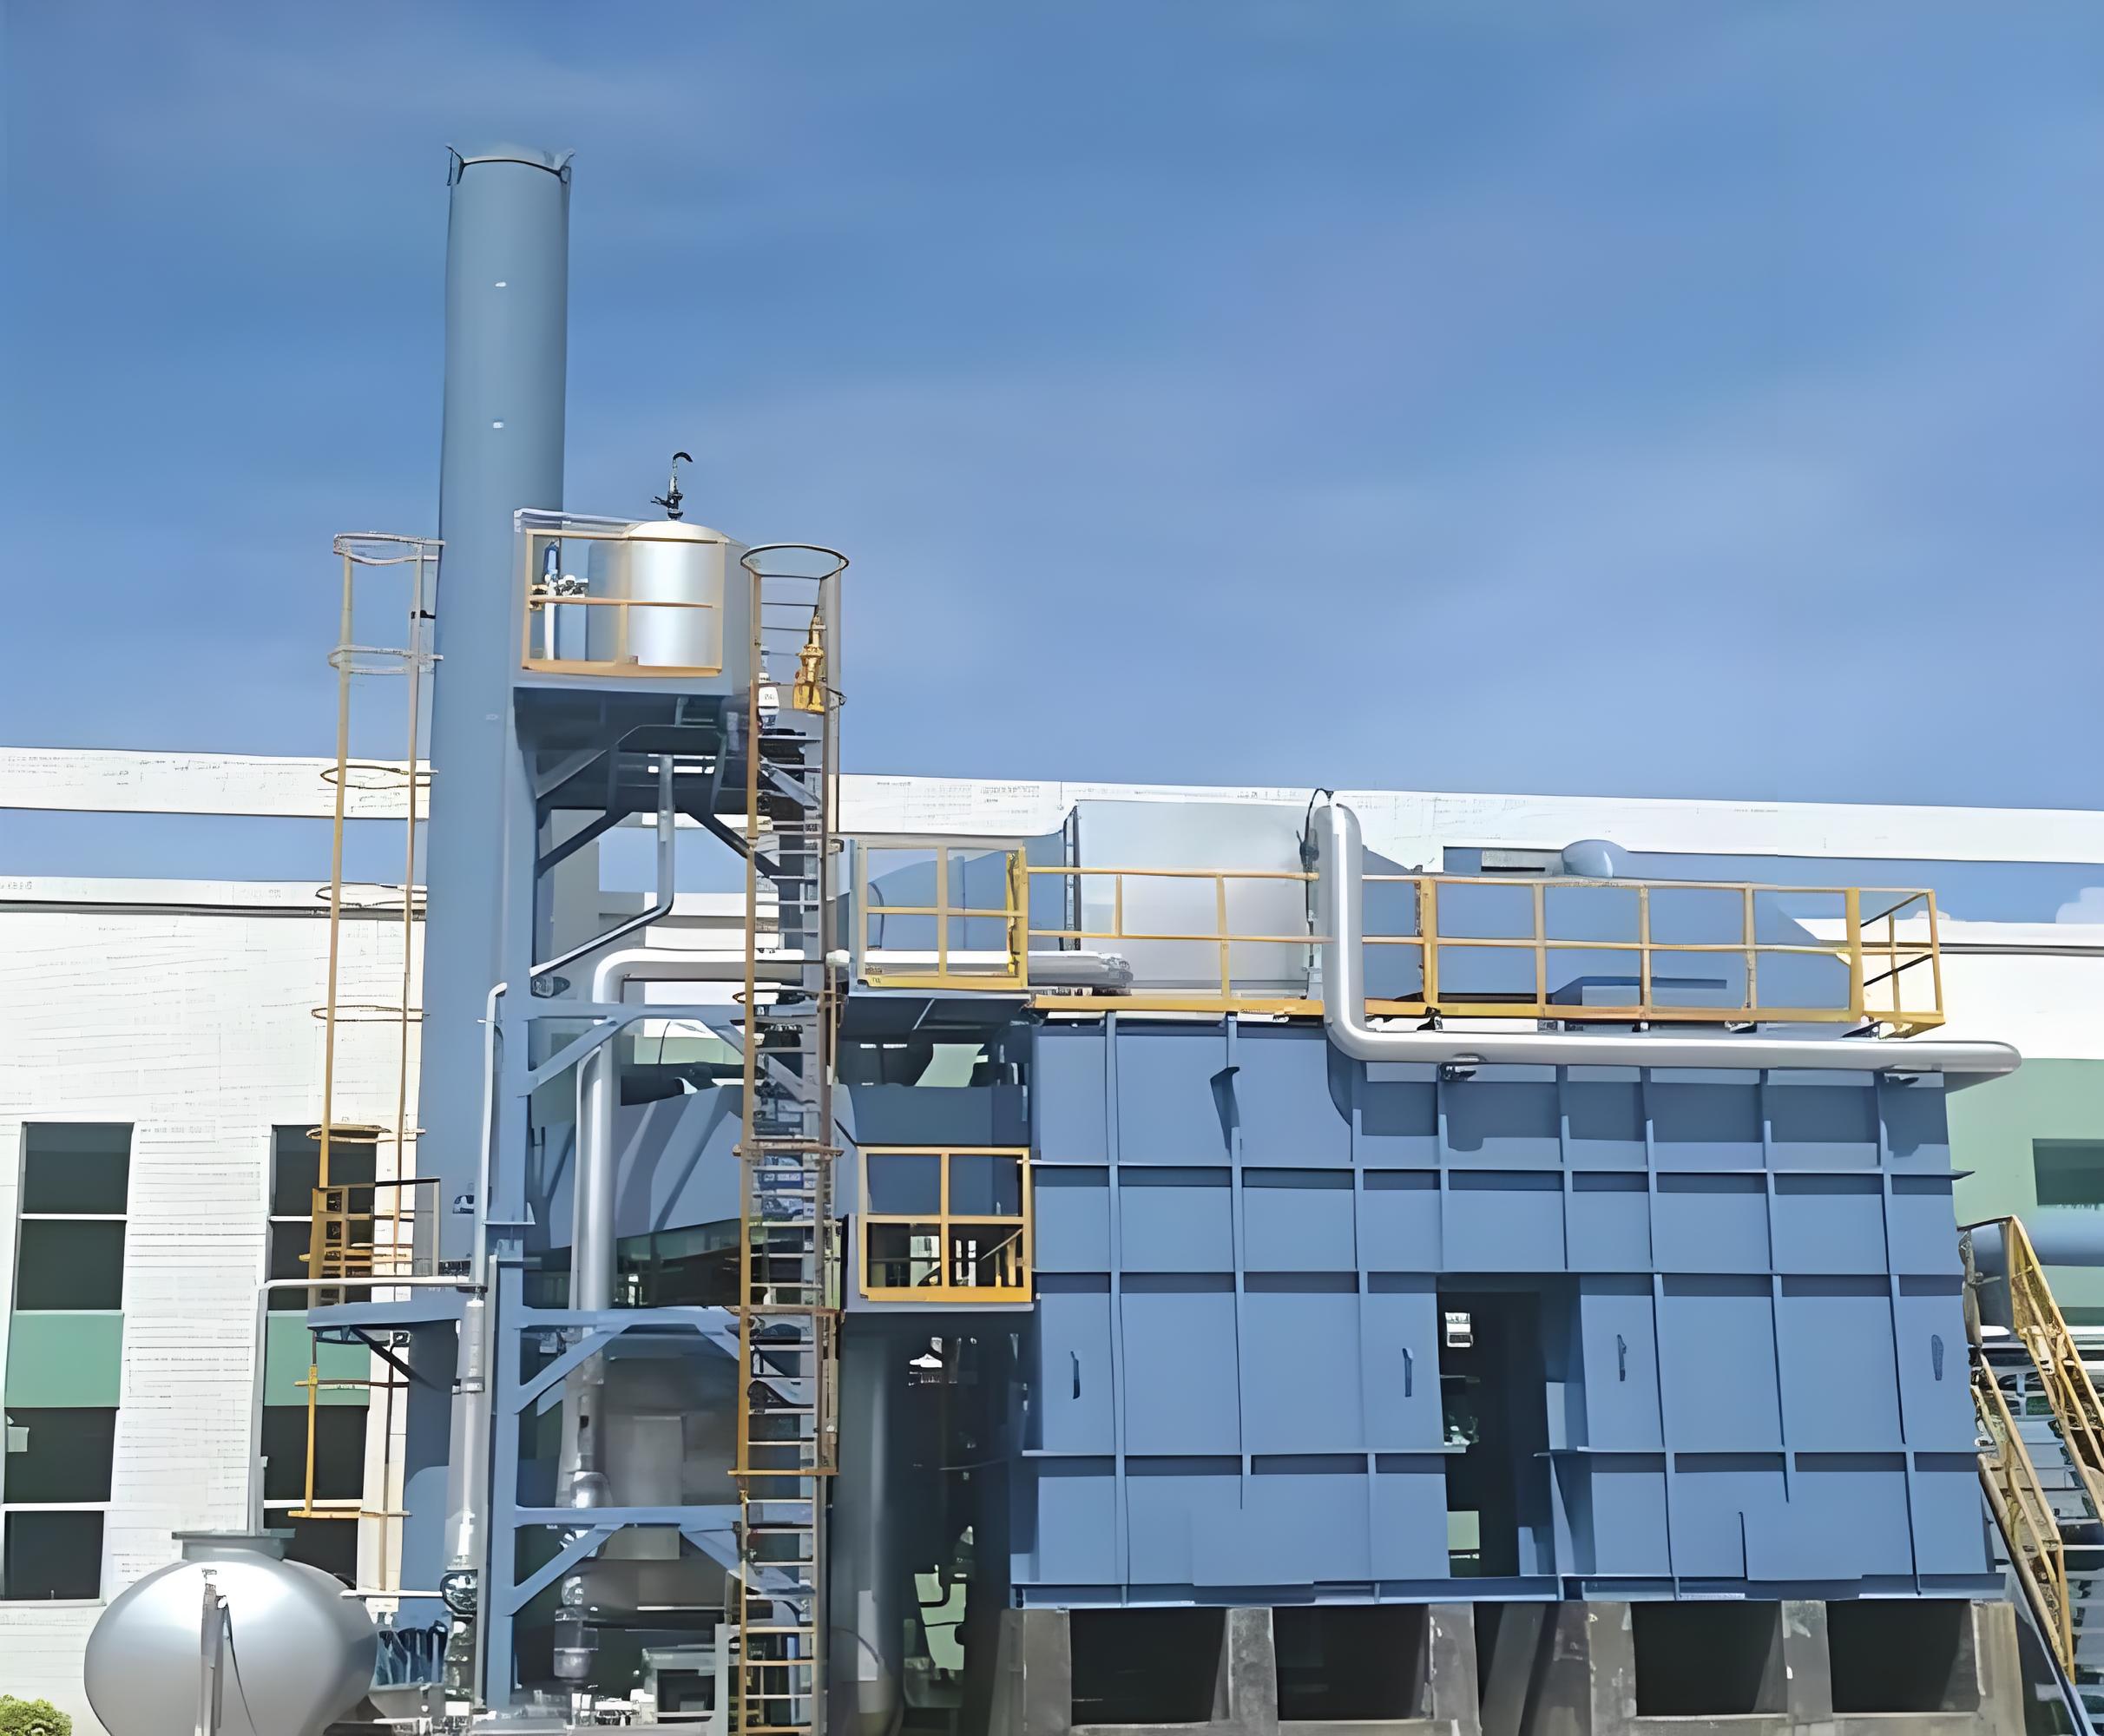
更现实的问题是,很多企业在早期建厂时并未预留废气治理空间,等到需要加装设备时,才发现场地紧张、管路复杂、风量匹配困难。这就需要在治理方案设计阶段就考虑到废气处理设备定制的可行性,而不是简单采购一台标准设备"塞"进车间。
二、常见工业废气类型与污染特征
不同行业的废气成分差异很大,治理工艺的选择必须建立在对废气特征的准确判断之上。常见的废气类型包括:
- 有机废气(VOCs):来自涂料、油墨、胶粘剂、清洗剂等,主要成分包括苯系物、酯类、酮类、醇类、烷烃等,常见于涂装、印刷、家具、制鞋、电子、化工等行业。
- 酸碱废气:来自电镀、酸洗、化工反应等工序,含氯化氢、硫酸雾、氨气等,通常采用喷淋吸收工艺处理。
- 恶臭气体:来自食品加工、屠宰、污水处理、制药发酵等环节,成分复杂,浓度低但嗅觉阈值极低。
- 粉尘与烟尘:来自打磨、破碎、锅炉燃烧、焊接等工序,需先除尘再进入后续处理单元。
- 高温烟气:来自烘干、焙烧、焚烧等工序,需考虑降温或余热回收。
在实际工程中,废气往往是多组分混合的,比如涂装废气既含VOCs又含漆雾,食品加工废气既有油烟又有异味。因此,单一工艺很难一步到位,组合式治理方案更为常见。
三、主流工业废气治理技术路线对比
1. 活性炭吸附箱:入门级方案,适合低浓度小风量
活性炭吸附箱通过活性炭的多孔结构吸附废气中的有机物,设备结构简单、投资较低,适合浓度较低、风量不大的工况。但需要注意,活性炭存在饱和问题,需要定期更换或脱附再生,运行成本与更换频率直接相关。对于高湿度、高粉尘废气,预处理不到位会大幅缩短炭层寿命。因此,活性炭吸附更适合作为组合工艺中的末端保障或应急手段,而非高浓度废气的唯一处理方式。
2. 光氧催化与等离子光氧一体机:低温等离子与紫外光解的协同
光氧催化废气处理利用紫外光照射催化剂产生强氧化性自由基,分解有机物;等离子光氧一体机则在此基础上叠加低温等离子体,通过高能电子轰击打断分子链。这类设备体积小、启停灵活,对低浓度、多组分恶臭气体有一定效果,常用于食品、污水站、橡胶等异味治理场景。但其处理效率受废气浓度、湿度、停留时间影响较大,对于高浓度、成分稳定的VOCs,单独使用往往难以稳定达标,更适合与吸附、燃烧等工艺配合。
3. 喷淋塔:酸碱废气与预处理的主力
喷淋塔(洗涤塔)通过气液接触吸收水溶性污染物,是酸碱废气治理的成熟工艺,也常作为除尘、降温、去除漆雾的预处理单元。选择喷淋塔厂家时,需要重点关注填料类型、液气比、喷嘴布置和防腐材质,这些细节直接决定长期运行的稳定性和维护成本。
4. 催化燃烧设备:中等浓度废气的经济之选
催化燃烧设备(CO)在催化剂作用下使有机物在较低温度(通常250–400℃)下氧化分解,能耗低于直接燃烧,适合中高浓度、成分相对稳定的废气。催化剂的寿命和抗中毒能力是核心考量,含硫、含卤素、含重金属的废气需谨慎评估。
5. RTO蓄热式焚烧炉:高浓度大风量废气的可靠方案
RTO蓄热式焚烧炉通过陶瓷蓄热体交替蓄热放热,将废气加热至760℃以上氧化分解,热回收效率可达95%以上,适合大风量、中高浓度、多组分混合的有机废气。对于连续生产、废气成分波动较大的涂装、化工、印刷企业,RTO往往是稳定达标的首选。关于蓄热式焚烧炉价格,市场上差异较大,主要取决于风量、废气浓度、是否含腐蚀性成分、蓄热体材质、阀门形式以及是否需要余热回收等配置,单纯比较报价意义不大,应结合工况参数做整体评估。
四、设备选型的关键判断维度
面对众多技术路线,企业该如何决策?建议从以下几个维度梳理:
- 风量与浓度:风量决定设备规格,浓度决定工艺路线。低浓度大风量适合吸附浓缩+燃烧,高浓度适合直接燃烧或催化燃烧。
- 成分与腐蚀性:含卤素、含硫废气对设备和催化剂有腐蚀和中毒风险,材质与工艺需针对性设计。
- 连续性与波动性:间歇生产与连续生产的设备选型逻辑不同,波动大的工况需考虑缓冲和自动调节。
- 场地与能耗:RTO占地较大但运行能耗低,光氧等离子占地小但效率受限,需综合权衡。
- 排放标准与未来预期:按现行标准设计,同时预留升级空间,避免刚投产就面临提标改造。
这也是为什么越来越多企业倾向于选择具备废气处理设备定制能力的服务商——标准设备难以覆盖复杂工况,而定制方案需要从风量测算、管路设计、工艺组合到安装调试形成闭环。
五、常州及周边地区废气治理的实践建议
常州及苏南地区制造业门类齐全,涂装、化工、印刷、家具、电子、机械加工企业密集,环保监管力度也相对较高。选择常州废气治理公司时,建议重点考察几个方面:是否有同行业成功案例、是否具备从设计到运维的全流程能力、是否熟悉当地排放标准和验收流程、是否提供定期巡检和耗材更换服务。废气治理设备不是"一装了之",活性炭需要更换、催化剂需要检测、蓄热体需要检查、喷淋液需要维护,长期运维能力往往比初次报价更值得关注。
此外,废气收集系统的设计常被忽视。收集罩位置不合理、管路风速不足、支管平衡失调,都会导致实际处理风量远低于设计值,再好的末端设备也难以发挥作用。治理工程应从源头收集开始规划,做到"应收尽收、分质处理"。
六、结语:治理思路比设备本身更重要
工业废气治理是一项系统工程,涉及废气特征分析、工艺路线选择、设备定制、安装调试和长期运维多个环节。RTO蓄热式焚烧炉、催化燃烧设备、活性炭吸附箱、等离子光氧一体机、喷淋塔等设备各有适用边界,没有"万能方案",只有"匹配方案"。对于制造企业而言,与其在设备价格上反复比较,不如先把自身工况摸清楚,找到愿意深入现场、能做定制化设计的合作伙伴,让治理设施真正稳定运行、长期达标。这既是环保合规的底线,也是企业降本增效、实现绿色制造的长远之策。